Temperatura en la fundición a presión: Guía completa para el control de la temperatura en la fundición de aluminio a presión
El control de la temperatura es uno de los factores más críticos en la fundición de aluminio. Influye directamente en el flujo del metal fundido, el rendimiento del molde, la calidad de la fundición, la eficiencia de la producción y la vida útil de las herramientas. Una gestión adecuada de la temperatura garantiza que el aluminio llene completamente el molde, se solidifique correctamente y produzca piezas con excelentes propiedades mecánicas y calidad superficial.
Un control de temperatura inconsistente puede provocar defectos comunes en la fundición, como porosidad, contracción, defectos de sellado por congelación, llenado incompleto y fallas prematuras del molde. Por lo tanto, controlar la temperatura del aluminio fundido, los moldes y los sistemas de enfriamiento es fundamental para lograr una producción de fundición a presión estable y confiable.
¿Por qué la temperatura es importante en la fundición a presión?
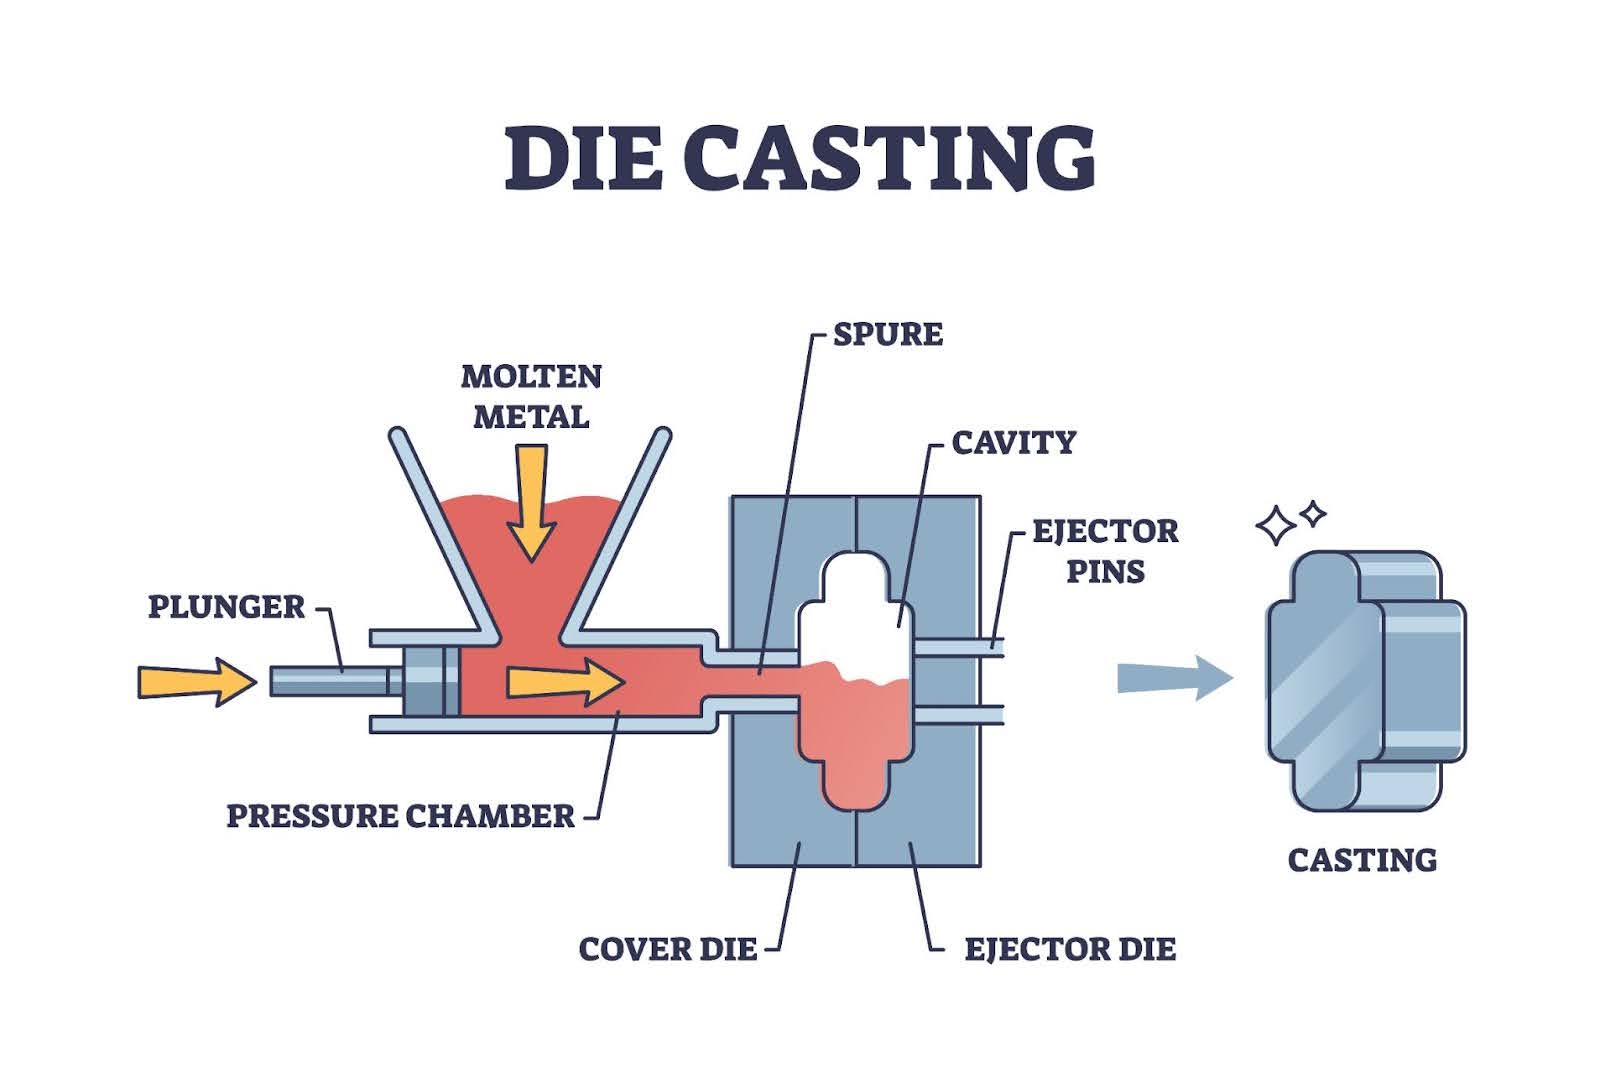
Durante el proceso de fundición a presión de aluminio , el aluminio fundido se inyecta en la cavidad de un molde de acero a alta velocidad y presión. El metal debe mantenerse lo suficientemente fluido como para llenar completamente el molde antes de que comience la solidificación. Al mismo tiempo, es necesario controlar la temperatura del molde para garantizar una refrigeración adecuada y la estabilidad dimensional.
La temperatura afecta:
Fluidez del metal y rendimiento de llenado
Velocidad de solidificación
Estructura interna y resistencia
Calidad de acabado superficial
Durabilidad del molde
Tiempo del ciclo de producción
Mantener el equilibrio de temperatura adecuado ayuda a los fabricantes a producir componentes de alta calidad con menos defectos y menores costes de producción.
Factores clave de temperatura en la fundición a presión de aluminio
1. Temperatura del aluminio fundido
La temperatura del aluminio fundido es uno de los parámetros más importantes en la fundición a presión. Las aleaciones de aluminio suelen fundirse entre aproximadamente 600 °C y 660 °C, mientras que las temperaturas de fundición suelen ser más altas para mantener una fluidez adecuada durante la inyección.
Si la temperatura del aluminio fundido es demasiado baja:
Es posible que el metal no fluya con suavidad.
Es posible que las secciones delgadas no se llenen por completo.
Pueden producirse cierres en frío y fallos de funcionamiento.
La calidad de la superficie puede disminuir
Si la temperatura del aluminio fundido es demasiado alta:
La oxidación aumenta
La absorción de gases puede causar porosidad.
El desgaste del molde se acelera
El consumo de energía aumenta
La temperatura ideal depende de la aleación de aluminio, el diseño de la pieza, el espesor de la pared y los requisitos de fundición. Los fabricantes profesionales controlan y ajustan cuidadosamente las temperaturas de fusión para lograr resultados uniformes.
2. Molde morir Temperatura
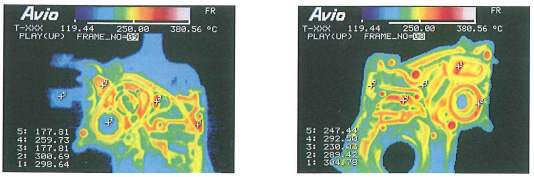
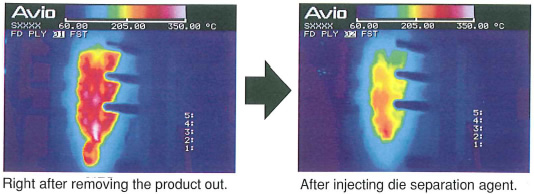
La temperatura del molde influye considerablemente en la calidad de la fundición y la eficiencia de la producción. Antes de comenzar la fundición, el molde debe calentarse a una temperatura de funcionamiento adecuada para evitar el choque térmico y mejorar el flujo del metal.
En la fundición a presión de aluminio, las temperaturas del molde se controlan habitualmente en un rango de aproximadamente 200 °C a 280 °C, dependiendo de la aplicación.
Una temperatura del moho demasiado baja puede causar:
Poca capacidad de llenado
Solidificación prematura
Defectos superficiales
Lanzamiento incompleto
Una temperatura del molde demasiado alta puede provocar:
Ciclos de enfriamiento más largos
Productividad reducida
Estrés térmico excesivo
Vida útil más corta del molde
Una temperatura del molde controlada adecuadamente mejora la consistencia de la fundición, el acabado superficial y la precisión dimensional.
3. Temperatura de inyección y condiciones de llenado
Durante el proceso de fundición a alta presión, el aluminio fundido se inyecta en el molde a gran velocidad. La temperatura del metal durante esta etapa afecta su capacidad para rellenar cavidades complejas y secciones de paredes delgadas.
Las temperaturas elevadas mejoran la fluidez del metal y facilitan el relleno de geometrías complejas. Sin embargo, las temperaturas excesivas pueden aumentar la turbulencia, la oxidación y la retención de gases.
Los mejores resultados se consiguen equilibrando:
Temperatura del metal
Velocidad de inyección
Presión de inyección
Temperatura del molde
Una correcta optimización del proceso garantiza un llenado completo a la vez que se minimizan los defectos.
4. Temperatura de enfriamiento y solidificación
Una vez llenada la cavidad del molde, la pieza de aluminio fundido comienza a enfriarse y solidificarse. La velocidad de enfriamiento afecta directamente a la estructura y el rendimiento final de la pieza.
La refrigeración controlada ayuda a mejorar:
Fuerza mecánica
Estabilidad dimensional
Calidad de la superficie
Eficiencia del ciclo
Los moldes modernos para fundición a presión suelen utilizar canales de refrigeración optimizados para mantener temperaturas constantes durante la producción continua.
Problemas comunes causados por un control de temperatura incorrecto
Porosidad
La porosidad se produce cuando el gas queda atrapado dentro de la pieza fundida de aluminio. Las temperaturas de fusión excesivas pueden aumentar la absorción y oxidación del hidrógeno, lo que provoca la formación de huecos internos.
Las soluciones incluyen:
Mantener la temperatura de fusión adecuada
Utilizando métodos eficaces de desgasificación
Mejorar la ventilación del moho
Optimización de los parámetros de inyección
Defectos de contracción
El aluminio se contrae naturalmente durante la solidificación. Un control deficiente de la temperatura puede provocar un enfriamiento desigual, lo que da lugar a cavidades de contracción.
Las causas comunes incluyen:
Concentración excesiva de calor
Diseño de refrigeración deficiente
Temperatura de fundición incorrecta
Una mejor gestión de la temperatura y un diseño de moldes optimizado pueden reducir los defectos de contracción.
Cierres en frío y llenado incompleto
Si el aluminio fundido se enfría demasiado rápido antes de llenar la cavidad del molde, pueden producirse fallos de sellado o piezas fundidas incompletas.
Las posibles causas incluyen:
Baja temperatura del metal fundido
Temperatura del molde frío
Velocidad de inyección incorrecta
Mantener las condiciones de temperatura adecuadas permite que el aluminio fluya sin problemas y llene completamente el molde.
Vida útil reducida del moho
Los moldes de fundición a presión experimentan ciclos repetidos de calentamiento y enfriamiento. Las fluctuaciones excesivas de temperatura generan estrés térmico, lo que puede provocar:
Grietas
Erosión superficial
fatiga térmica
Menor vida útil de las herramientas
Un sistema equilibrado de calefacción y refrigeración ayuda a prolongar la vida útil del molde y a reducir los costes de mantenimiento.
Métodos de control de temperatura en la fundición a presión
Control de temperatura del horno
Una temperatura estable en el horno es esencial para mantener la calidad del aluminio fundido.
Los controles clave incluyen:
Monitoreo preciso de la temperatura
Comprobaciones de la composición de la aleación
Tiempo de retención adecuado
Prevención de oxidación
Una gestión coherente del horno garantiza un rendimiento estable del material durante la producción.
Sistemas de calentamiento de moho
Antes de la producción, los moldes se calientan hasta alcanzar la temperatura de funcionamiento requerida.
Los métodos de calentamiento más comunes incluyen:
Calefacción eléctrica
Calefacción de gas
Circulación de aceite térmico
Un precalentamiento adecuado del molde mejora el rendimiento del llenado y reduce los defectos en las primeras etapas.
Sistemas de refrigeración
Los sistemas de refrigeración mantienen la temperatura del molde durante el funcionamiento continuo.
Los métodos de enfriamiento comunes incluyen:
Canales de agua
Sistemas de circulación de aceite.
Unidades de refrigeración con control de temperatura
Una refrigeración eficiente mejora el tiempo de ciclo, la calidad del producto y el rendimiento del molde.
Monitoreo de temperatura en tiempo real
Las modernas fábricas de fundición a presión utilizan cada vez más sistemas de monitorización automatizados para controlar la temperatura durante todo el proceso de producción.
Los sensores y los sistemas de control inteligentes pueden monitorizar:
Temperatura del metal fundido
Temperatura del molde
Rendimiento de refrigeración
Condiciones de funcionamiento de la máquina
Los datos en tiempo real ayudan a los fabricantes a identificar rápidamente los problemas y a optimizar los parámetros de producción.
Consideraciones sobre la temperatura para diferentes aleaciones de aluminio
Las diferentes aleaciones de aluminio requieren diferentes ajustes de temperatura debido a las variaciones en la composición química y el rendimiento de la fundición.
Aleación de aluminio A380
La aleación A380 es una de las más utilizadas en fundición a presión debido a su excelente capacidad de fundición, resistencia y estabilidad dimensional. Se emplea ampliamente en componentes para la industria automotriz, industrial y electrónica.
Aleación de aluminio ADC12
El ADC12 ofrece buena fluidez, resistencia a la corrosión y rentabilidad, lo que lo hace popular para piezas mecánicas y carcasas.
Aleación de aluminio A356
El A356 ofrece mayor resistencia y resistencia a la corrosión, y suele seleccionarse para aplicaciones estructurales y centradas en el rendimiento.
Seleccionar la aleación correcta y optimizar su rango de temperatura son esenciales para lograr el rendimiento deseado del producto.
El papel de la automatización en el control de la temperatura
Con el desarrollo de la Industria 4.0, el control automatizado de la temperatura se ha vuelto cada vez más importante en las modernas fábricas de fundición a presión.
Los sistemas avanzados utilizan:
Controladores de PLC
Sensores de temperatura
Sistemas de refrigeración automatizados
Plataformas de análisis de datos
Estas tecnologías mejoran la estabilidad del proceso, reducen el error humano y ayudan a mantener una calidad de producto constante.
La automatización también permite el mantenimiento predictivo al identificar problemas relacionados con la temperatura antes de que provoquen paradas en la producción.
Conclusión
El control de la temperatura desempeña un papel fundamental en la calidad y la eficiencia de la fundición de aluminio. Desde la preparación del metal fundido hasta el calentamiento y enfriamiento del molde, cada parámetro de temperatura influye en el rendimiento final de la pieza fundida.
Una gestión adecuada de la temperatura ayuda a prevenir defectos, mejorar la calidad de la superficie, prolongar la vida útil del molde y reducir los costos de producción. Al combinar sistemas avanzados de monitorización de temperatura, procesos optimizados y soporte de ingeniería especializado, los fabricantes pueden lograr una producción de fundición de aluminio estable y de alta calidad para aplicaciones exigentes como la automoción, la electrónica y los equipos industriales.
Dongrun Casting cuenta con 20 000 metros cuadrados de instalaciones y 200 equipos de producción y prueba. Desde la cotización y el diseño de herramientas hasta la fundición y el mecanizado final, podemos trabajar con usted en cada etapa. Atendemos a una amplia gama de industrias, desde corporaciones Fortune 500 hasta fabricantes de equipos originales (OEM) pequeños y medianos. Nuestros productos incluyen automoción y transporte , servicios eléctricos y comunicaciones , sistemas de medición , la industria hidráulica , dispositivos médicos , iluminación , presión de combustible y gas , y piezas de mobiliario.
Más detalles: www.dongruncasting.com